Lif Lazer Kəsmə Maşınının Sürətini və Gücünü Necə Tənzimləmək olar
Lif lazer kəsmə maşınınızın sürətini və gücünü dəyişdirmək üçün lazer çıxış gücünü kəsmə sürəti ilə balanslaşdırmalısınız ki, o, materialın növü və qalınlığı ilə uyğunlaşsın. Maşınınızı düzgün kalibrlədikdə təmiz kəsiklər, daha az istilik əyriliyi və daha çox iş görülür. Prosesi yerinə yetirmək üçün gücün (vattla) materialı necə kəsə biləcəyini və sürətin şüanın iş parçası üzərində hərəkət sürətinə necə təsir etdiyini bilməlisiniz. Bu dəyişiklikləri CNC kontrollerləri olan müasir lif lazer kəsmə maşınlarında etmək daha asandır, çünki onlar işçilərə kəsmənin real vaxt müşahidələrinə və materialın necə reaksiya verdiyinə əsaslanaraq parametrləri dəqiq tənzimləməyə imkan verən istifadəsi asan interfeyslərə malikdirlər.
Lif Lazer Kəsmə Maşınının İş Prinsiplərini Anlamaq
Lazer şüaları kəsici qüvvəni necə yaradır
Nadir torpaq elementləri ilə zənginləşdirilmiş optik naqillər vasitəsilə işığı artıran bərk hal lazer mənbələri lifli lazer kəsmə maşınlarının əsasını təşkil edir. Elektrik bu lifləri həyəcanlandırdıqda, onlar təxminən 1064 nanometr dalğa uzunluğunda fokuslanmış infraqırmızı şüalar göndərirlər. Bu yönəlmiş enerji materialı tez bir zamanda əriyən və ya buxarlanan nöqtəyə qədər qızdırır və istiliklə toxunan az sahələri olan dar kerflər əmələ gətirir. Bu prinsipi bilmək işçilərə gücdəki dəyişikliklərin materialın nüfuzetmə dərinliyinə və kəsmə qabiliyyətinə birbaşa təsir etdiyini anlamağa kömək edir.
Sürət və Gücü İdarə Edən Komponentlər
CNC idarəetmə sistemləri maşınların beyni kimidir; onlar rəqəmsal dizaynları götürür və onları dəqiq hərəkət əmrlərinə çevirir. Kommersiya şəraitində 1500-dən 6000 vatt-a qədər gücə malik lazer mənbəyi kəsməni həyata keçirir. Fokuslayıcı linzaları olan kəsici başlıqlar şüaları fokuslayır, beləliklə onlar çox dəqiq olur və qaz sistemlərinin ərimiş materialı kəsilmə yolundan kənara daşımasına kömək edir. Bütün hissələr birlikdə sürət və güc dəstlərinin alüminium, karbon polad və paslanmayan polad kimi metalları kəsməsini təmin etmək üçün işləyir.
Parametr Tənzimləmələri Zamanı Təhlükəsizlik Protokolları
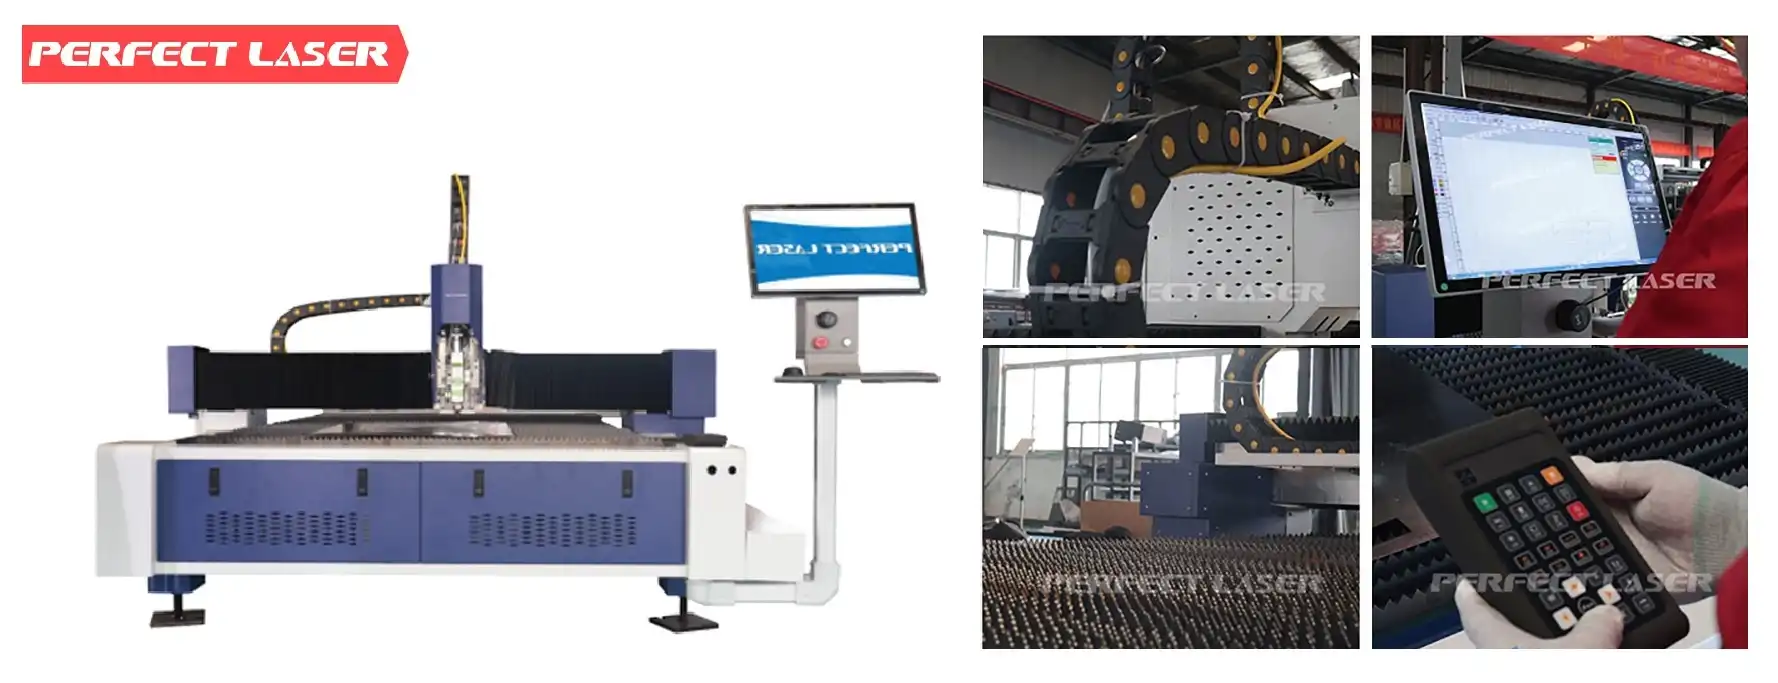
Hər hansı bir parametri dəyişdirməzdən əvvəl təhlükəsizlik baryerlərinin bağlı qaldığından və bloklaşdırma sistemlərinin düzgün işlədiyindən əmin olun. Yüksək güclü lazerlər çox təhlükəlidir və hətta yanğınlara səbəb ola bilər. Bu günlərdəki maşınlarda müəyyən amillər təhlükəsiz hədləri aşdıqda işə düşən təcili dayandırma açarları, şüa panjurları və xəbərdarlıq sistemləri var. Kalibrləmə sessiyaları zamanı təmir və ya sınaq kəsimləri apararkən operatorlar düzgün təhlükəsizlik avadanlığının taxıldığından və bloklama-takalama proseslərinə əməl etməli olduqlarından əmin olmalıdırlar.
Sürət və Gücü Tənzimləyərkən Ümumi Çətinliklər
Materiala Xas Parametr Tələbləri
Lazer enerjisi karbon poladına dəydikdə, paslanmayan polad və ya alüminiumla dəydikdən fərqli reaksiya verir. Daha qalın lövhələrə tam nüfuz etmək üçün daha çox güc istifadə etməli və daha yavaş kəsməlisiniz. Digər tərəfdən, yanmanın qarşısını almaq üçün kiçik təbəqələri daha az güclə tez kəsməlisiniz. Materialın əks olunması da vacibdir. Məsələn, alüminium yüksək əks olunma qabiliyyətinə malik olduğundan, dalğa uzunluqları və güc səviyyələri aşağı karbonlu polad istifadəsindən fərqli şəkildə nəzərdən keçirilməli və dəyişdirilməlidir. Alətlər alarkən komandalar lif lazer kəsmə maşınının imkanlarını qiymətləndirərkən bu material müxtəlifliyi ehtiyaclarını nəzərə almalıdırlar.
Yanlış Parametrlərdən Keyfiyyət Qüsurları
Kəsiklərin yanlarında çoxlu çirk olduqda, bu, parametrlərin sıradan çıxdığı və əridilmiş materialın asanlıqla çıxmadığı deməkdir. İstilik əyilməsi tətbiq olunan istilik miqdarı materialın onu buraxma qabiliyyətindən yüksək olduqda baş verir. Bu, xüsusilə nəqliyyat sənayesində istifadə olunan nazik ölçülü metallar üçün problemlidir. Nüfuz tam olmadıqda, material qismən bağlı qalır ki, bu da bahalı əlavə iş tələb edir. Bu qüsurlar ağır maşınqayırma istehsalında istehsal sürətinə birbaşa təsir göstərir, burada hissələrin dəqiqliyi onların bir-birinə nə qədər yaxşı uyğunlaşdığını və strukturun nə qədər möhkəm olduğunu müəyyən edir.
Ardıcıllığa Təsir Edən Ətraf Mühit Dəyişkənləri
Ətraf mühitin temperaturundakı dəyişikliklər soyutma sisteminin nə dərəcədə yaxşı işləməsinə təsir göstərir ki, bu da lazer gücünü daha az sabit edə bilər. Rütubət səviyyələri köməkçi qazların keyfiyyətini və materialın səthinin vəziyyətini dəyişdirir. Zamanla dəzgahın aşınması mexaniki tənzimləmənin dəqiqliyini dəyişdirir və planlaşdırılan kəsmə xətləri ilə əslində istifadə edilənlər arasında fərqlərə səbəb olur. Geniş iş tələbləri arasında çıxışı sabit saxlamaq üçün geniş müştəri dairəsi ilə işləyən kommersiya istehsal sexləri müntəzəm kalibrləmə yoxlamaları və ətraf mühit nəzarəti həyata keçirərək bu amilləri nəzərə almalıdırlar.
Lif Lazer Kəsmə Sürətini və Gücü Tənzimləmək üçün Addım-addım Təlimat
Material Xüsusiyyətlərini Hərtərəfli Qiymətləndirin
Hər hansı bir quraşdırmaya başlamazdan əvvəl, materialın növünü, qalınlığını və vəziyyətini bildiyinizdən əmin olun. Nominal xüsusiyyətlərə əsaslanmaq əvəzinə, faktiki qalınlığı kaliperlərlə ölçün. Bunun səbəbi, material mənbələri bəzən göstərilən limitlər daxilində olmayan mallar təqdim etməsidir. Səth örtüklərinə, paslara və ya lif lazer kəsmə maşınının işığı nə qədər tez udduğunu dəyişdirə biləcək digər şeylərə diqqət yetirin. Bu qiymətləndirmə bütün aşağıdakı parametr seçimləri üçün əsasdır və istehsal proseslərinin sınaq və səhvlərə vaxt itirməsinin qarşısını alır.
Uyğun Güc Səviyyələrini Seçin
İş üçün düzgün lazer gücünün tapılması həm keyfiyyətin, həm də effektivliyin təmin olunmasını təmin edir. Münasib kəsmə sürətləri üçün 20 millimetrdən çox qalınlığında olan polad lövhələr adətən mövcud olan ən yüksək gücə, yəni adətən 3000 ilə 6000 vatt gücə ehtiyac duyur. 5 ilə 15 millimetr qalınlığında olan materiallar ortada, 2000 ilə 4000 vatt arasında olan parametrlərlə yaxşı işləyir. 3 millimetrdən az qalınlıqda olan nazik təbəqələr kəsilərkən, kənarların pisləşməməsi və çox əriməməsi üçün gücü diqqətlə azaltmaq lazımdır. Müxtəlif komponent xüsusiyyətlərinə uyğunlaşa bilən geniş güc idarəetmə diapazonlarına malik maşınlar sənaye sistemləri istehsal edən şirkətlər üçün faydalıdır.
Kəsmə Sürəti Parametrlərini Kalibrləyin
Güc parametrləri ən yaxşı kəsmə keyfiyyəti və qənaəti əldə etmək üçün sürət parametrləri ilə işləyir. Yüksək sürətlər məhsuldarlığı artırır, lakin qalın materiallardan tam keçməyə bilər. Daha aşağı sürətlər materialın tamamilə əriməsini təmin edir, eyni zamanda həddindən artıq istilik əlavə edə bilər ki, bu da əyilməyə səbəb ola bilər. İstinad material sənədləri işçilərə sürətlər üçün başlanğıc nöqtəsi verir, lakin parametrlərin düzgün olduğundan əmin olmaq üçün yenə də sınaq kəsimləri etməlidirlər. Sınaqlar zamanı kəsici hissənin necə göründüyünü izləmək, sürətin artırılmasının və ya azaldılmasının daha yaxşı nəticələrə gətirib çıxaracağını göstərir.
İstehsaldan əvvəl sınaq kəsimləri aparın
Nümunə kəsimləri ilə parametrləri yoxlayana qədər tam istehsal proseslərinə başlamayın. Materialın nümunə hissələrini seçin və təklif olunan parametrlərlə qısa yollar çəkin. Yanları toz yığılması, sabit kerf eni və düzlük üçün yoxlayın. Ölçmələrin plan tələblərinə uyğunluğunu yoxlayın. Təsdiqləmənin bu mərhələsi bahalı material israfının və yenidən işlənmənin qarşısını alır ki, bu da xüsusilə sıx toleranslara və fərqli formalara malik xüsusi sifarişlərlə işləyən biznes istehsalçıları üçün faydalıdır.
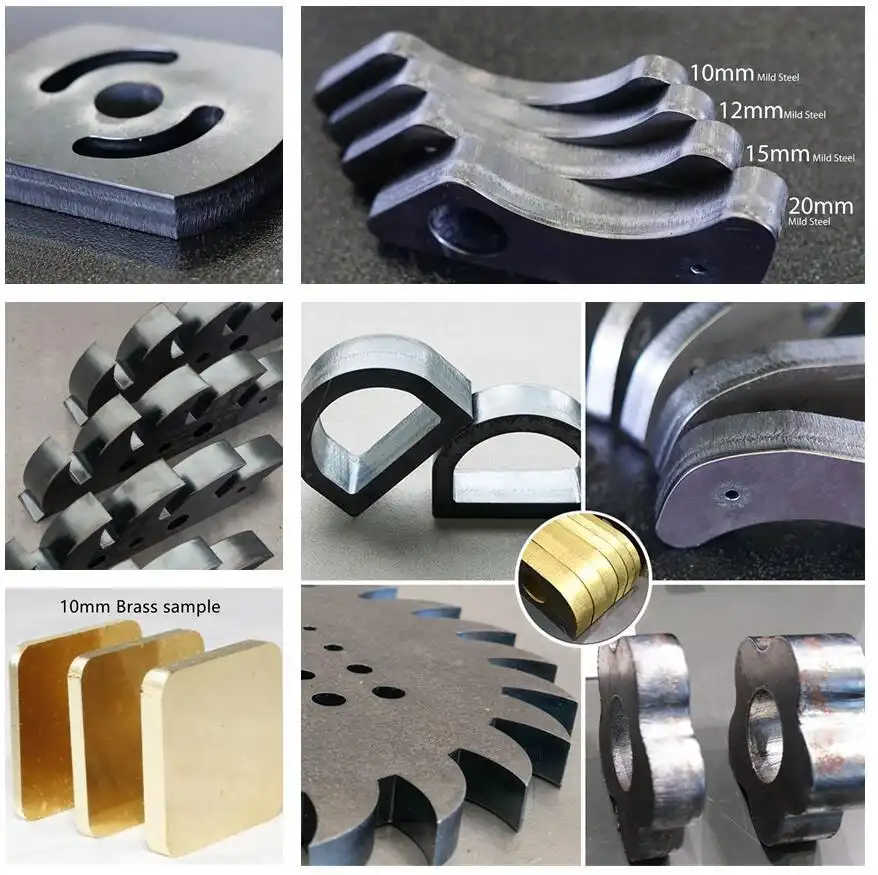
Perfect Laser avadanlığının bu tənzimləmə prosesinə gətirdiyi əsas üstünlüklər bunlardır:
- Aşağı Əməliyyat Xərci: IPG, Raycus, Max Phoenix, JPT və N-Light-dan enerjiyə qənaət edən lif mənbələri uzun istehsal dövrləri zamanı elektrik istehlakını azaldır.
- Yüksək Kəsmə Sürəti: Qabaqcıl şüa çatdırılma sistemləri iş spesifikasiyaları arasında sürətli keçidlər üçün sürətli parametr cavablandırmasını təmin edir.
- Yüksək Kəsmə Dəqiqliyi: Dəqiq hərəkət nəzarətləri, mürəkkəb kəsmə yollarında sürətləri tənzimləyərkən belə, sərt toleransları qoruyur.
- Dinamik Lazer Fokuslama Sistemi: Avtomatik fokus tənzimləmələri material qalınlığındakı dəyişiklikləri kompensasiya edir və parametr dəyişiklikləri zamanı operator iş yükünü sadələşdirir.
- Avtomatlaşdırma və İstifadə Rahatlığı: Intuitiv idarəetmə interfeysləri sürət və güc tənzimləmələrini asanlaşdırır və yüksək qarışıq istehsal mühitləri üçün quraşdırma müddətini azaldır.
Bu üstünlüklər, qalın polad lövhələrdə ardıcıl performans tələb edən ağır maşınqayırma istehsalçılarının və gövdə panellərində əyilmədən kənarlar tələb edən nəqliyyat istehsalçılarının üzləşdiyi əməliyyat problemlərini birbaşa həll edir.
Performans Göstəricilərini Davamlı olaraq İzləyin
İstehsal zamanı keyfiyyət ballarının azaldılması, dövr müddətləri və qaz istehlakı nisbətlərinin azaldılması kimi əsas tədbirlərə diqqət yetirin. Müasir CNC idarəetmə sistemləri parametrlərin keçmiş dəyərlərinin qeydlərini saxlayır. Bu, işçilərə məhsulun keyfiyyətinə zərər verməzdən əvvəl sürüşmə nümunələrini tapmağa imkan verir. Hər bir işarə üçün qəbul edilmiş miqdarları təyin edin və bir şeyin qeyri-adi olduğu və dəyişdirilməli olduğu zaman sizə məlumat verəcək xəbərdarlıq sistemləri qurun. Bu proaktiv izləmə metodu, cihazların istehsalında və biznes istehsalında istifadə edilən yüksək həcmli şəraitdə əməliyyatların rahat getməsini təmin edir.
Lif Lazer Kəsmə Sürəti və Güc Tənzimləmələrinin Digər Texnologiyalarla Müqayisəsi
Lif və CO2 lazer sistemləri
CO2 sistemləri ilə müqayisədə, lif texnologiyası elektrik enerjisi ilə daha səmərəlidir və ona daxil olan enerjinin təxminən 30%-ni işıq çıxışına çevirir. Bu səmərəlilik parametrlərin daha tez reaksiya verməsi deməkdir. Məsələn, lif mənbələri demək olar ki, dərhal tam gücə çatır, CO2 borularının isinməsi üçün isə vaxt lazımdır. Lif lazer kəsmə maşın sisteminin sürəti dəyişdirildikdə, kəsmə dərhal dəyişir, lakin qazların necə hərəkət etdiyinə görə CO2 avadanlığı daha uzun çəkir. Müxtəlif növ avadanlıqlar üçün texniki xidmət ehtiyacları çox fərqlidir. Məsələn, lif mənbələri çox az diqqət tələb edir, CO2 güzgüləri və qaz qarışdırma nəzarəti isə çox diqqət tələb edir.
Plazma kəsmə ilə müqayisədə üstünlüklər
Plazma sistemləri qalın materialları kəsməkdə əladır, lakin lazer sistemləri qədər dəqiq deyillər. Plazma qövslərindən istilik təsirlənən zonalar bir neçə millimetr enindədir, bu da dəqiq hissələrin hazırlanması üçün çox yüksək olan deformasiya riskləri yaradır. Plazma alətlərinin sürətini və gücünü dəyişdirmək kəsmə eninə böyük təsir göstərir və bu da keyfiyyətə nəzarəti çətinləşdirir. Lif lazerləri hansı güc parametrindən istifadə olunmasından asılı olmayaraq, kəsiklərini kiçik saxlayır. Bu, ölçüləri dəqiq saxlayır ki, bu da nəqliyyat vasitələrinin və sənaye alətlərinin mükəmməl uyğunlaşması lazım olan hissələri üçün vacibdir.
Lazer Mənbəsi Brendləri Arasında Variasiyalar
IPG lazer mənbələri yüksək etibarlılıq vəziyyətlərində istifadə edilən ən çox yayılmış növdür və 100,000 iş saatından çox davam etdiyi göstərilmişdir. Raycus həm əlverişli, həm də biznes istehsal müəssisələrində istifadə edilə bilən rəqabətli performans xüsusiyyətlərinə malik seçimlər təklif edir. Max Phoenix və JPT mənbələri ortadadır və investisiya qiymətlərini əməliyyat bacarıqları ilə tarazlaşdırır. N-Light, müəyyən sənaye ehtiyacları üçün 6000 vattdan çox gücə malik yüksək güclü istifadələrdə ixtisaslaşmışdır. Bu fərqləri anlamaq, təchizat mütəxəssislərinə avadanlıq investisiyalarını müəyyən istehsal tələbləri və büdcə məhdudiyyətləri ilə uyğunlaşdırmağa kömək edir.
Optimal Sürət və Güc Performansını Saxlamaq üçün Texniki Xidmət Məsləhətləri
Optik Komponentlərin Təmizlənməsi Cədvəlləri
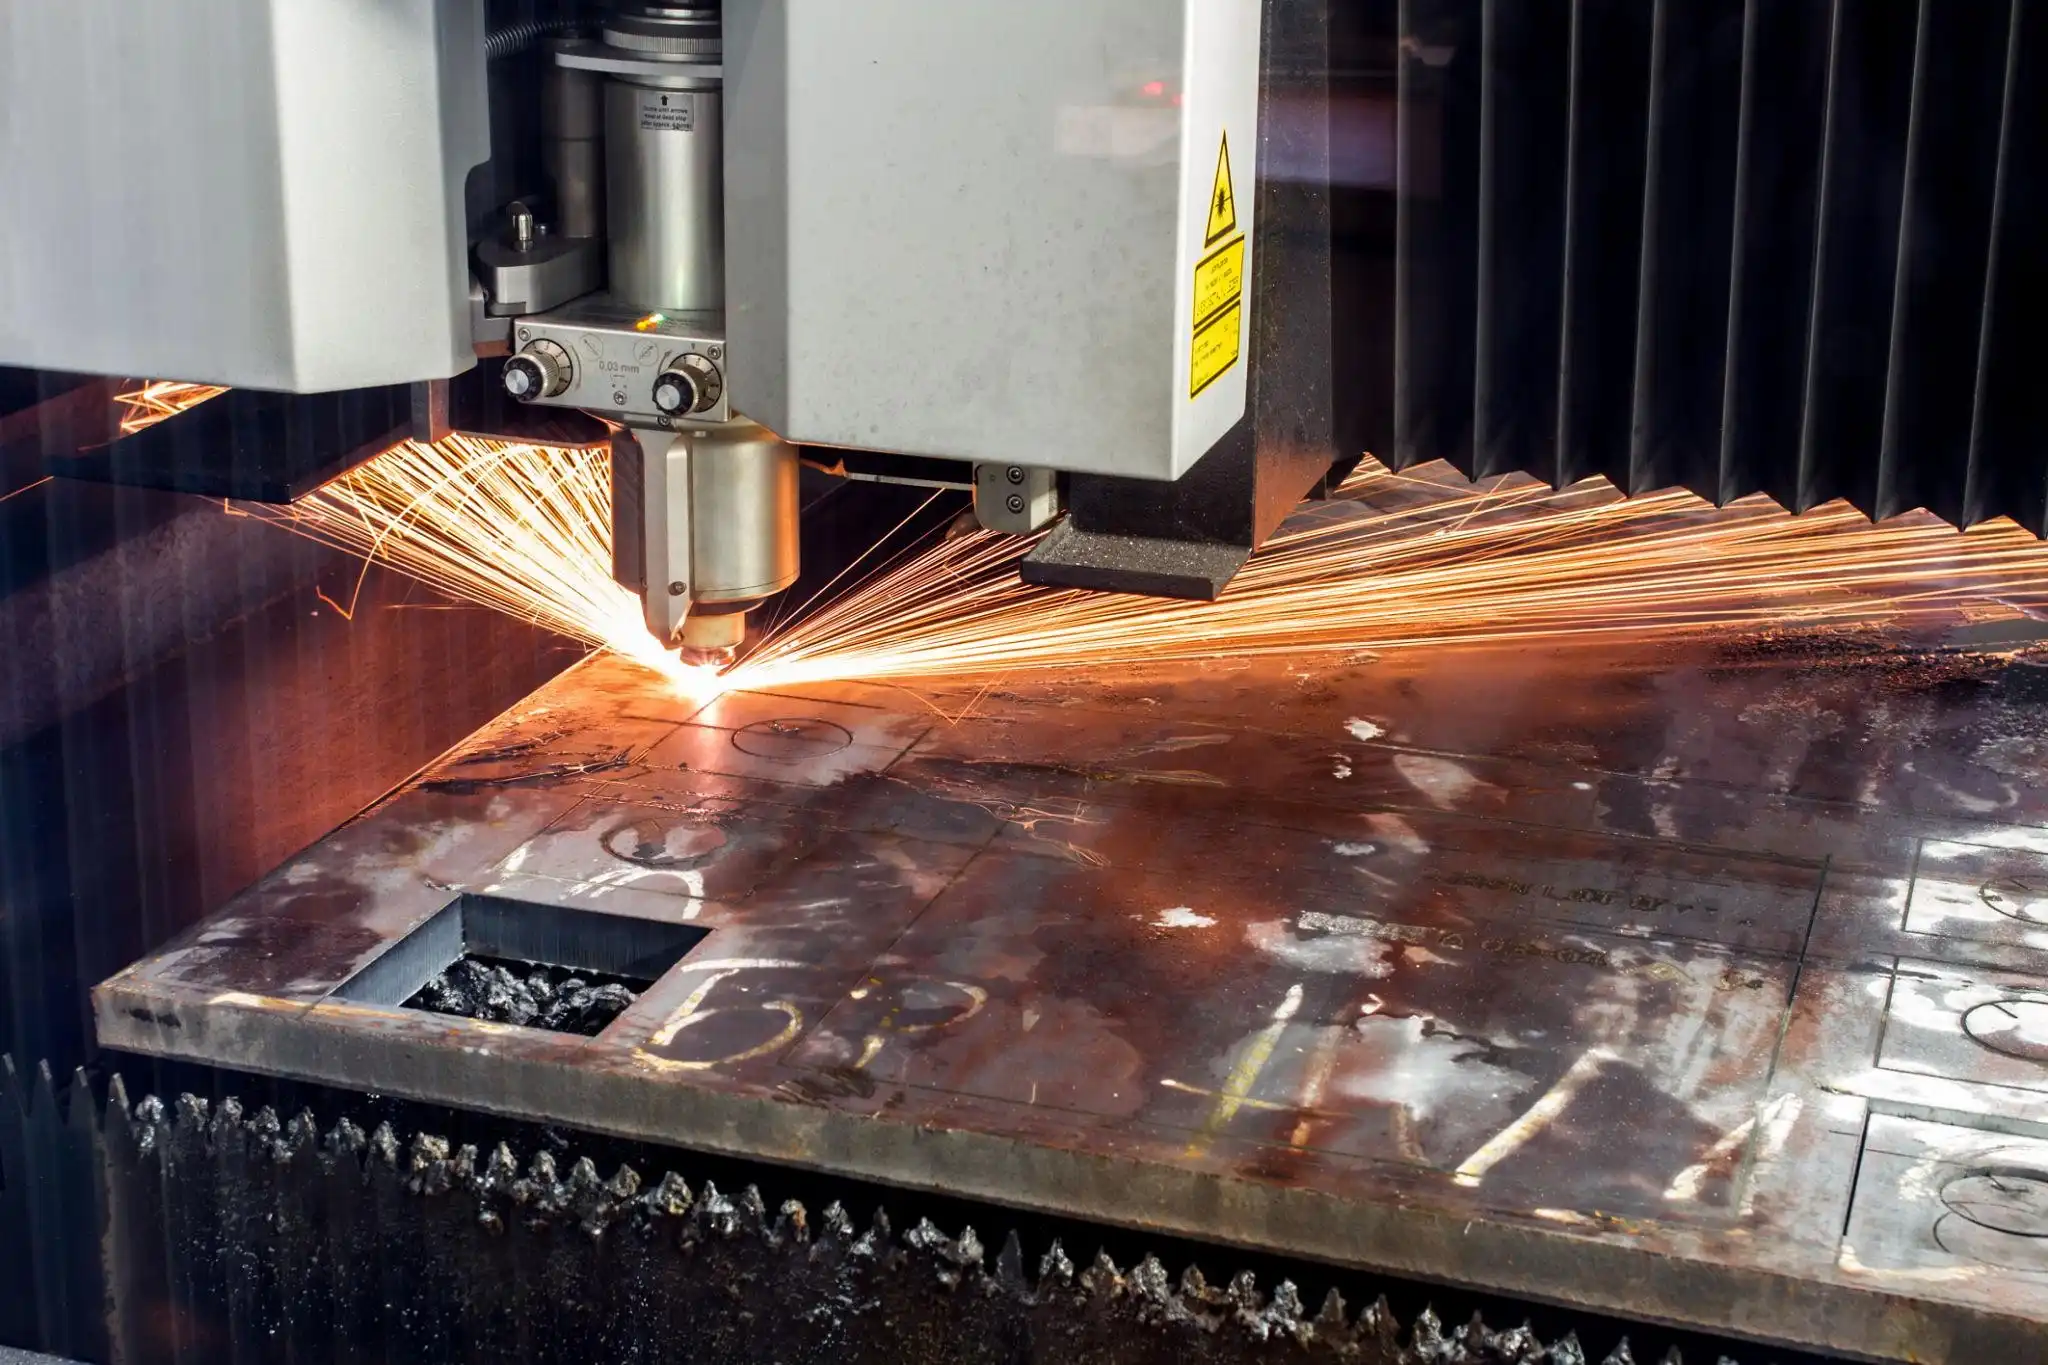
Lazer kəsmə maşınının müntəzəm texniki xidməti vacibdir, çünki qoruyucu pəncərələr və fokuslanmış linzalar kəsmə prosesindən toz və zibil toplayır ki, bu da şüanın keyfiyyətini aşağı salır və zamanla enerji təchizatının effektivliyini azaldır. Hər gün göz müayinələri aparın və həftədə bir dəfə icazə verilən həlledicilərdən və lif yığmayan materiallardan istifadə edərək təmizləyin. Lazer enerjisi çirklənmiş optika tərəfindən səpələnir, buna görə də kəsmə performansını yüksək səviyyədə saxlamaq üçün daha çox enerji tələb olunur. Bu, lifli lazer kəsmə maşınının mənbə çıxışının azaldığı barədə yalan bir fikir verir. Onu müntəzəm olaraq təmizləmək güc səviyyələrini lazımi yerdə saxlayır və sürət və güc parametrləri arasındakı ölçmələrin dəqiqliyini təmin edir.
Kalibrləmə və Proqram Təminatı
Yerləşdirmənin dəqiqliyini, çıxış gücünün müntəzəmliyini və sensorların işini yoxlamaq üçün hər üç aydan bir kalibrləmə tədbirləri qurun. Avadanlıq istehsalçıları yeni proqram dəyişiklikləri buraxdıqda, tez-tez daha geniş materiallar üçün nəzərdə tutulmuş parametr təkliflərini özündə birləşdirən daha yaxşı kəsmə faylları ilə gəlir. Sınaq və səhv tənzimləmə dövrlərini azaldan sübut edilmiş standart parametrlər təklif etməklə, bu yeniləmələr operatorları daha məhsuldar edir. Kalibrləmə məlumatlarının sənədləşdirilməsi, performansın niyə aşağı düşdüyünü anlamaq və profilaktik təmir planlaşdırmaq üçün istifadə edilə bilən keçmiş qeydlər yaradır.
Lazer Mənbəyi Xidmət Tələbləri
Lifli lazer mənbələri köhnə texnologiyalar qədər qayğıya ehtiyac duymur, lakin yaxşı işləmələrini təmin etmək üçün vaxtaşırı bir mütəxəssis tərəfindən xidmət göstərilməlidir. İxtisaslı texniklər soyutma sistemini, elektrik bağlantılarını və çıxış sabitliyini ildə bir dəfə tam güc diapazonunda yoxlayırlar. Bu xidmət vaxtlarında əməliyyat problemləri mütəxəssislərlə müzakirə edilə bilər və onlar daha sonra tətbiqin bütövlükdə biliklərinə əsaslanaraq parametrləri təkmilləşdirməyin yollarını təklif edə bilərlər. Perfect Laser kimi təcrübəli provayderlərlə xidmət münasibətlərinin qurulması çətin materiallar və ya qeyri-adi istehsal tələbləri üçün parametrləri tənzimləyərkən texniki dəstəyə çıxışı təmin edir. Bu texniki xidmət təcrübələrinin əməliyyat protokollarına inteqrasiyası ölçülə bilən faydalar verir. Komponentlər dizayn spesifikasiyaları daxilində işlədikcə avadanlığın dayanma müddəti azalır, ardıcıl parametr performansı isə istehsal partiyaları arasında keyfiyyət dəyişikliyini azaldır. Profilaktik texniki xidmətə qoyulan investisiya, avadanlıqların ömrünün uzadılması və kəsmə imkanlarının qorunması yolu ilə gəlir yaradır, bu, xüsusilə avadanlıqları çoxnövbəli işləyən ağır maşınqayırma istehsalçıları və sıx istehsal cədvəllərini saxlayan nəqliyyat istehsalçıları üçün dəyərlidir.
Nəticə
Lif lazer kəsmə dəzgahlarının sürətində və gücündə dəyişikliklər etməyi mənimsəmək üçün onun necə işlədiyini bilməli, tipik problemlərdən xəbərdar olmalı və performansı artırmaq üçün sistematik yollardan istifadə etməlisiniz. İdeal parametr seçimlərinə materialın xüsusiyyətləri, dəzgahın gücləri və ətraf mühit təsir göstərir. Mütəmadi təmir ölçmələrin dəqiqliyini qoruyur və dəzgahın uzun müddət eyni şəkildə işləməsini təmin edir. Lif lazerini digər texnologiyalarla müqayisə etdikdə, onun dəqiqlik, sürət və tənzimləmələrin nə qədər tez edilə biləcəyi baxımından üstünlüklərə malik olduğunu görə bilərsiniz. Bu üstünlüklər ağır maşınqayırma müəssisələrindən tutmuş biznes istehsalına qədər bir çox istehsal növündə faydalıdır.
FAQ
1. Sürət və güc parametrləri nə qədər tez-tez tənzimlənməlidir?
Parametrlərdəki dəyişikliklər istehsal planınızdakı materialların nə qədər tez-tez dəyişməsindən asılıdır. Operatorlar metallar və ya ölçülər arasında keçid etdikdə, hər biri üçün parametrləri dəyişdirməlidirlər. Eyni spesifikasiyalar birdən çox istehsal mərhələsi üçün istifadə edildikdə, parametrlər uzun müddət sabit qalır. Onlar yalnız kəsmə keyfiyyət göstəriciləri kalibrləmənin sürüşdüyünü göstərdikdə və ya illik temperatur dəyişiklikləri soyutma sisteminin nə qədər yaxşı işləməsinə təsir etdikdə tənzimlənməlidir.
2. Düzgün olmayan güc səviyyələrindən hansı risklər yaranır?
Həddindən artıq güc təhlükəsizlik səbəbləri üçün təhlükəli ola bilər, məsələn, materialın atılması nəticəsində yanğın baş verməsi və ya maşın hissələrinə həddindən artıq istilikdən zərər vurma ehtimalı. Kifayət qədər güc olmadıqda, kəsiklər tamamlanmır ki, bu da təmirə çox xərc tələb edir və istehsalı daha uzun çəkir ki, bu da sənayenin sürətinə mənfi təsir göstərir. Hər iki uc da kəsik kənarının keyfiyyətinə mənfi təsir göstərir, çünki bu da yığma prosesinin növbəti addımlarına və hazır məhsulun işinə təsir göstərir.
3. Proqram təminatının yenilənməsi parametr nəzarətinin dəqiqliyini artırırmı?
Bu günlərdə idarəetmə proqram təminatında kəsmə məlumatları toplayaraq parametr təkliflərini təkmilləşdirən maşın öyrənmə alqoritmləri mövcuddur. Yeniləmələr istifadəçi ekranlarını daha yaxşı hala gətirir ki, bu da dəyişikliklər etməyi asanlaşdırır və operator təliminə ehtiyacı azaldır. Qabaqcıl modellərdə real vaxt kəsmə rəylərinə baxan və təkmilləşdirmələr təklif edən avtomatik parametr optimallaşdırma xüsusiyyətləri mövcuddur. Bu, xüsusilə fərqli tələblərlə bir çox fərqli xüsusi sifarişləri emal etməli olan biznes istehsalçıları üçün faydalıdır.
Qabaqcıl Kəsmə Həlləri üçün Mükəmməl Lazerlə Tərəfdaşlıq Edin
Perfect Laser, çətin metal istehsalı tapşırıqlarını yerinə yetirmək üçün hazırlanmış, 1500-dən 6000 vatt-a qədər gücə malik sənaye lifli lazer kəsmə maşını avadanlıqları istehsal edir. Alətlərimiz karbon polad, paslanmayan polad və yumşaq poladla çox yaxşı işləyir. Onlar işlərini yerinə yetirmək üçün IPG, Raycus, Max Phoenix, JPT və N-Light kimi tanınmış lazer mənbələrindən istifadə edirlər. Geniş çeşidli alətlərimiz, istər düz təbəqələrlə işləməli olsanız, istərsə də dəyirmi borular və kvadrat formalar üçün borular kəsə bilməyinizdən asılı olmayaraq, bütün ehtiyaclarınızı ödəyə bilər. Mühəndislik qrupumuz materiallarınıza və istehsal ehtiyaclarınıza mükəmməl uyğun parametr təkmilləşdirmə metodları hazırlamağınıza kömək edə bilər. İnsanlara məhsul nümunələri göstərməklə, onları real həyatda sınamaqla və avadanlıqların imkanlarını aydınlaşdıran elmi məlumatlar yazmaqla nə alacaqlarına qərar verməyə kömək edirik. Texniki xidmət dəstəyi və sınaq xidmətləri avadanlıqların istifadə edildiyi müddətcə yaxşı işləməsini təmin edir. Perfect Laser lifli lazer kəsmə maşını təchizatçı tərəfdaşlıqlarının üstün texnologiya və cavabdeh texniki dəstək vasitəsilə rəqabət üstünlükləri necə təmin etdiyini müzakirə etmək üçün [email protected] ünvanında mütəxəssislərimizlə əlaqə saxlayın.
References
1. Chryssolouris, George. Lazer emalı: Nəzəriyyə və Təcrübə. Springer-Verlag, 1991.
2. Steen, William M. və Jyotirmoy Mazumder. Lazer materialının emalı. 4-cü nəşr, Springer, 2010.
3. Powell, John. CO2 Lazer Kəsmə. 2-ci nəşr, Springer-Verlag, 1998.
4. Ion, John C. Mühəndislik Materiallarının Lazerlə Emalı: Prinsiplər, Prosedur və Sənaye Tətbiqi. Elsevier Butterworth-Heinemann, 2005.
5. Kannatey-Asibu, Elijah. Lazer Materiallarının Emalı Prinsipləri. John Wiley & Sons, 2009.
6. Dahotre, Narendra B. və Sandip P. Harimkar. Materialların lazerlə hazırlanması və emalı. Springer, 2008.

sorğunuzu paylaşın, müvafiq olaraq kotirovka alın.

Perfect Laser – Etibarlı Lazer Həllərinin Qlobal İstehsalçısı


